Mit seinen rund 85 Mitarbeitenden testet Nordfels immer wieder die Grenzen im Maschinenbau aus. „Wir wollen in Sachen Automatisierung ganz vorne mitspielen“, betont Bernhard Hartl, Leiter Automation bei Nordfels. Das zeigt sich etwa in der Kombination neuer Technologien oder dem Einsatz künstlicher Intelligenz – das erste KI-System in einer Produktionsmaschine lieferte das Unternehmen bereits 2020 aus. Dem Selbstverständnis nach ist Nordfels längst nicht mehr nur Maschinenbauer, sondern genauso Software-Schmiede für anspruchsvolle Automatisierung.
Herausforderung Brownfield
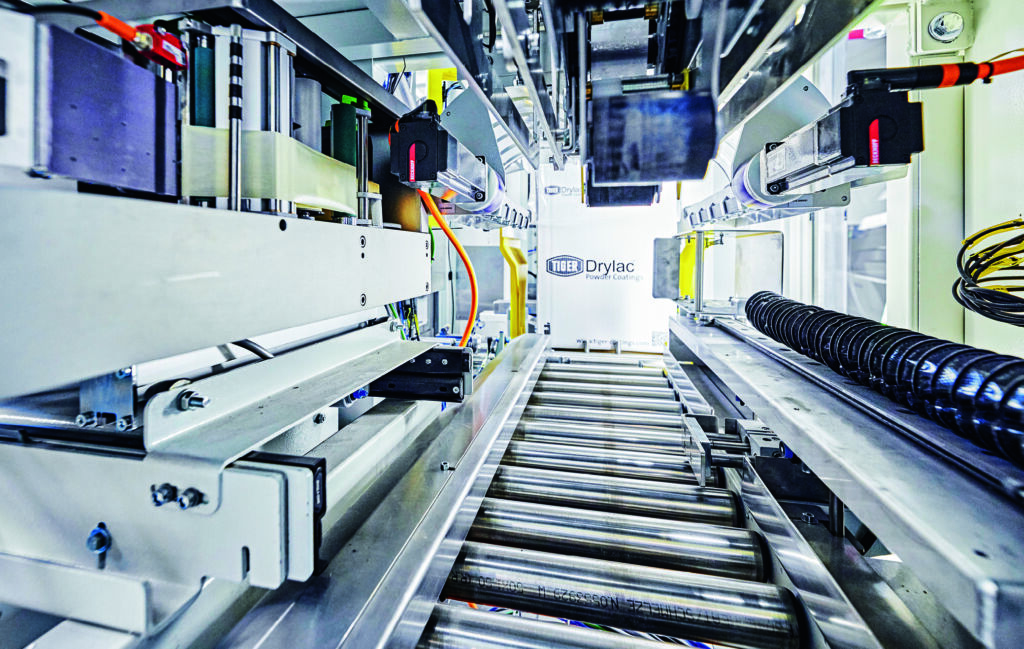
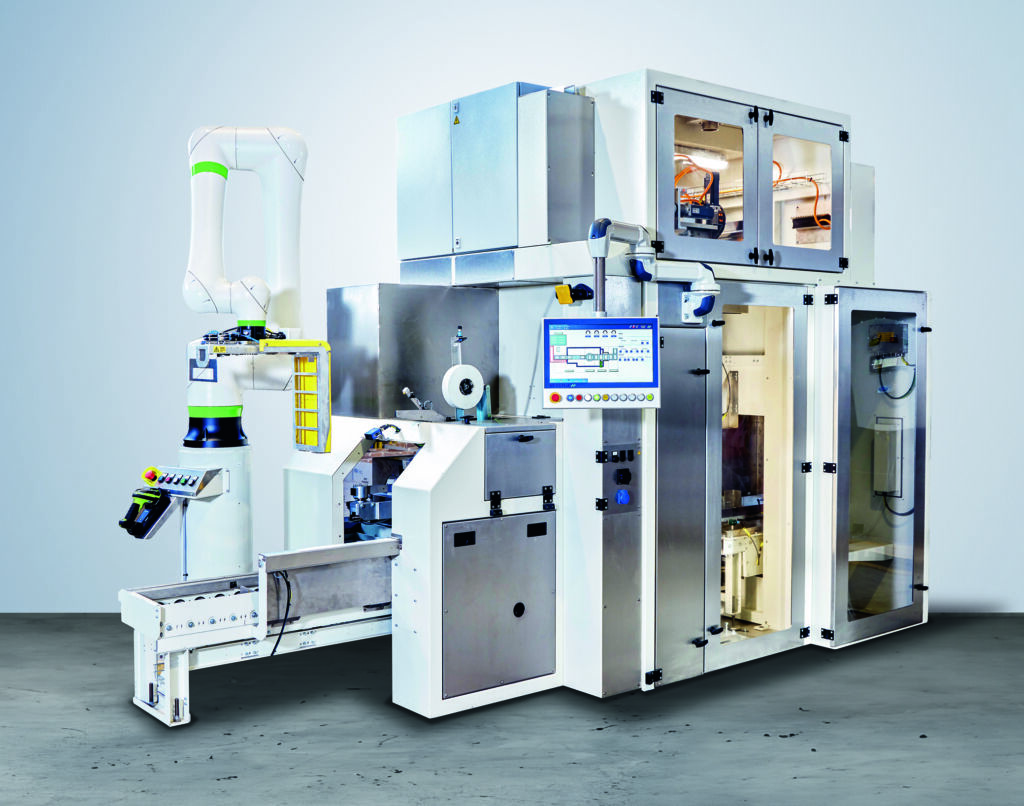
Wie neue Technologien die physikalischen Beschränkungen in Brownfield-Projekten überwinden können, demonstriert ein Projekt für den Pulverlackhersteller Tiger Coatings. Konkret ging es um einen automatisierten Kartonverschließer, der einen bislang manuellen Prozess ablösen sollte. Die Anlage übernimmt von einer Abfüllstation mit Pulverlack befüllte Säcke in Kartons und führt alle nachgelagerten Schritte vollautomatisch durch – vom Verschließen des Innensacks über das Verkleben des Kartons, Wiegen und Etikettieren bis zur Palettierung. „Verschiedene Stationen aus der Qualitätssicherung wurden ebenfalls eingebunden“, sagt Projektleiter Hannes Stöllner. „So etwa der sogenannte Pulverdieb, der im laufenden Verpackungsprozess Proben entnimmt, um den exakten Farbton jeder Pulverlack-Charge zu verifizieren.“ Die Ansprüche von Tiger waren hoch gesteckt: Gefordert waren eine durchgängige Vernetzung und Echtzeit-Datenübertragung, hohe Modularität sowie adaptive Prozesse inklusive intelligenter Qualitätssicherung und Cobot-Palettierung. Die neue Maschine muss zudem in eine bestehende Linie integriert werden, in der Platz rar ist.
Um diesen Zielkonflikt aufzulösen, setzt Nordfels auf das MX-System von Beckhoff, den skalierbaren Baukasten für schaltschranklose Automatisierung, und verfolgt bei der Anlage für Tiger einen hybriden Ansatz. Die Maschine verfügt zwar noch über einen Schaltschrank, dessen Dimensionen konnten jedoch im Vergleich zu einer konventionellen Lösung mehr als halbiert werden. Die gesamte Antriebsregelung sowie die 48V-Spannungsversorgung wanderten aus dem Schaltschrank direkt an den Prozess. Technisch realisiert wurde dies durch zwei separate MX-System-Einheiten, je eine davon im Unter- und Oberbau des Kartonverschließers. Der untere Teil der Maschine übernimmt den Transport der Kartons, während im staubgeschützten oberen Teil die komplexe Mechatronik für den Verschluss von Innensack und Karton untergebracht ist. Git, CI/CD-Pipelines, automatisierte Builds, Code-Reviews im Team: in der Softwareentwicklung seit Jahren Standard, in der SPS-Programmierung bisher kaum umsetzbar. ‣ weiterlesen
SPS-Entwicklung trifft DevOps: Wie CODESYS 4 IT-Methoden in die Automatisierung bringt
Antriebstechnik dezentral gekapselt
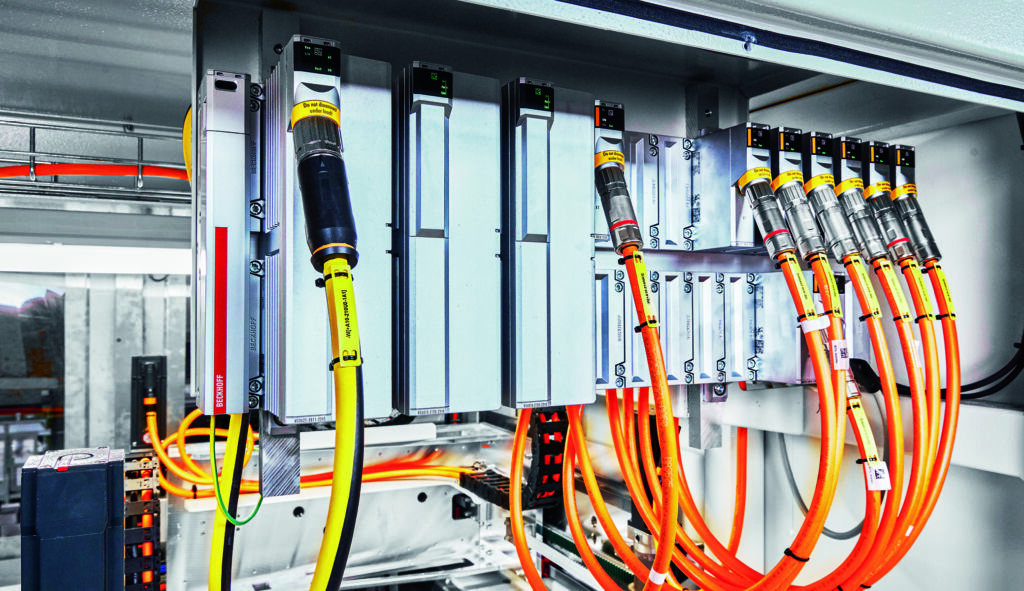
Die zwei MX-Systeme fungieren in dieser Applikation als dezentrale Antriebseinheiten. Sie umfassen neben der Regelungstechnik auch Einspeisemodule, Netzteile sowie Bremswiderstände und I/Os. Die obere Baseplate versorgt zwölf Servoachsen, die z.B. Mehrachsportale antreiben. Im unteren Maschinenteil steuern zehn weitere Achsen die Fördertechnik und das Handling an. Nordfels nutzt zur Anbindung der Motoren konsequent die One Cable Automation (OCA), mit der Power, Ethercat-Kommunikation und Feedback-Signale über eine Leitung und standardisierte Hybridsteckverbinder übertragen werden. Die Schnittstelle am Schaltschrank ist ebenfalls sehr schlank, denn die beiden MX-Systeme stellen jeweils nur einen Abnehmer für 400V AC, 24V DC und Ethercat dar. Nahezu alle Achsen des Kartonverschließers werden von Motoren der Serie AM8000 bewegt, was ein homogenes Systemverhalten gewährleistet. „Wir haben sogar einige Pneumatik-Achsen durch Servoachsen ersetzt, weil Tiger als Endkunde hohen Wert auf Energieeffizienz legt“, erklärt Stöllner. Auch die Sicherheitsarchitektur ist nahtlos integriert. Die erforderliche Safety-Funktionalität der Achsen wird direkt über das MX-System und FSoE bereitgestellt.
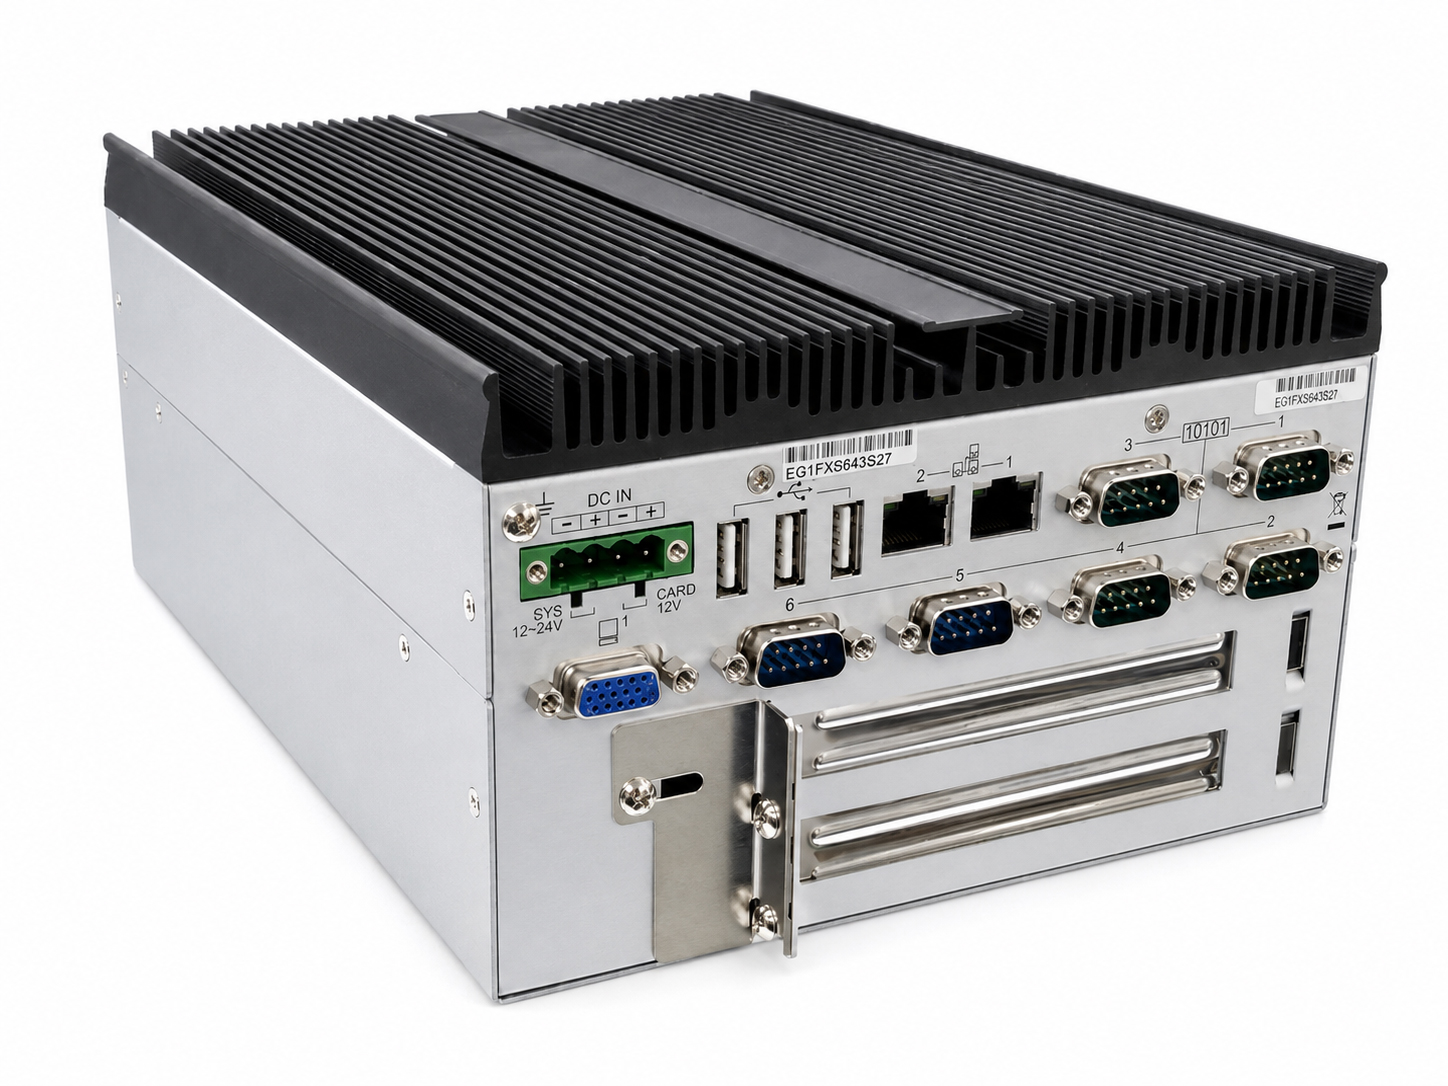
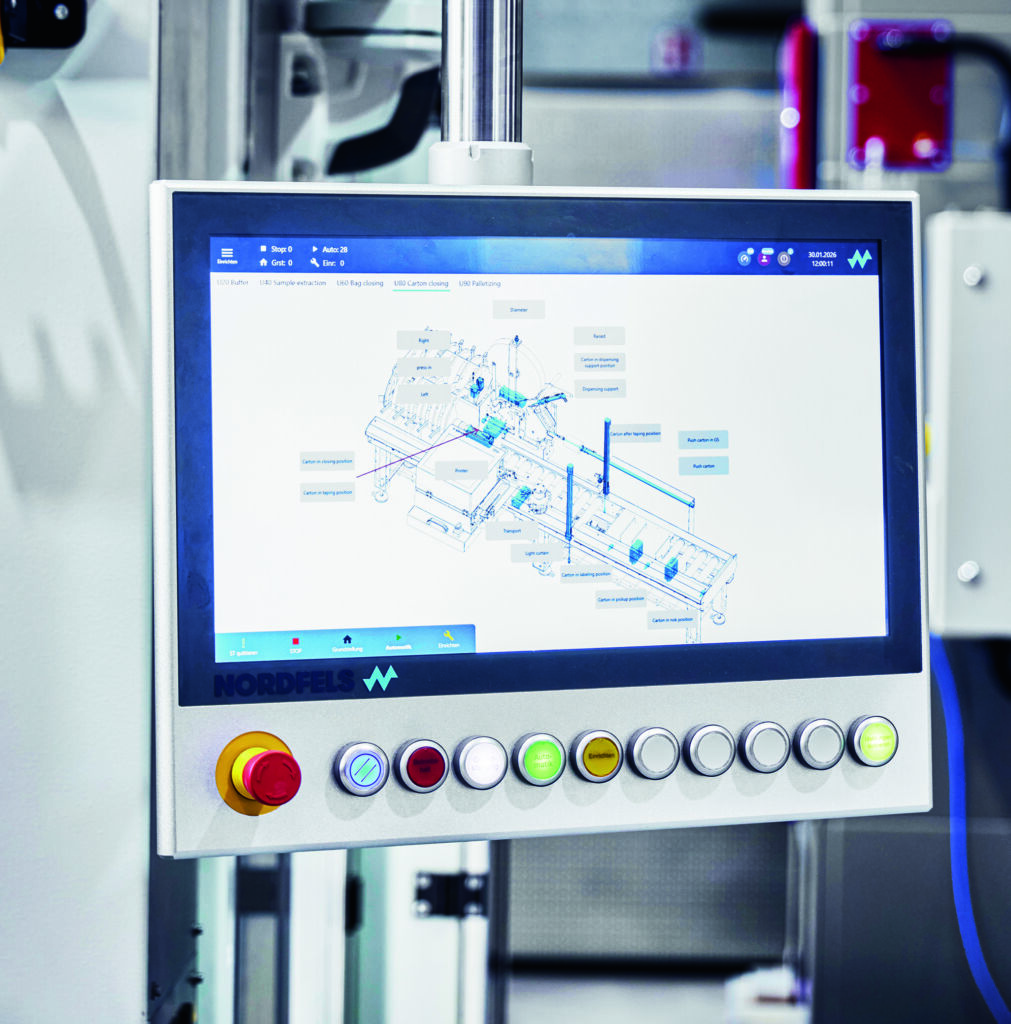
Der Blick auf die verbleibende Automatisierung im Schaltschrank zeigt: Als zentrale Maschinensteuerung kommt ein Embedded-PC CX5330 zum Einsatz. Ergänzend integrierte Nordfels einen Ultra-Kompakt-Industrie-PC C6030 als Edge-Server. Dort laufen in einer virtualisierten Umgebung mit Container-Architektur Infrastrukturpakete, die Anlagenvisualisierung sowie weitere Softwarelösungen, etwa für die KI-basierte Qualitätssicherung. Die nahtlose Integration erfasster Daten in das übergeordnete ERP-System erfolgt via REST-API. Beckhoff liefert mit Twincat und Ethercat-Klemmen alle notwendigen Schnittstellen für die horizontale und vertikale Integration – von Ethercat und Profinet über IO-Link bis zu OPC UA. Als HMI ist an der Maschine ein Control Panel CP39xx in Tragarmausführung verbaut. Maschinen kommunizieren, reagieren und steuern Prozesse. Nur ihr Licht wird oft noch als passive Komponente behandelt. Dabei zeigen SPS-Anbindung, IO-Link und Signalfunktionen: Intelligentes Licht kann längst mehr als leuchten. ‣ weiterlesen
Wie intelligent ist Licht?
Technologie als Wettbewerbsvorteil
Für Nordfels war der Einsatz des MX-Systems nicht nur eine technische, sondern auch eine strategische Entscheidung. „Durch den hohen Anspruch an die eigenen Automatisierungslösungen sind wir immer zur Stelle, wenn es neue Technologien bei Beckhoff gibt“, sagt Hartl. Da das MX-System zum Projektzeitpunkt eine noch junge Lösung war, arbeitete Nordfels eng mit den Beckhoff Experten zusammen. Die Konfiguration erfolgte über den MX-System Designer, über den sich auch Stücklisten, CAD-Daten und Eplan-Makros generieren lassen. „Anpassungen, die im späteren Verlauf noch dazu kamen, ließen sich mit diesem Tool schnell umsetzen“, bestätigt Thomas Oberreiter, Produktspezialist für das MX-System bei Beckhoff in Österreich. Künftig steht das Tool webbasiert zur Verfügung, sodass Anwender ihre dezentrale Lösung inklusive Systemkonfiguration für Twincat eigenständig planen können, was den Planungs- und Projektierungsaufwand reduziert. Ein entscheidender Vorteil für die Software-Entwickler bei Nordfels: Die Projektierung in Twincat bleibt identisch, unabhängig davon, ob die Hardware im Schaltschrank oder als MX-System ausgeführt ist. Diese Durchgängigkeit unterstreicht, dass die Koexistenz von klassischem Schaltschrank und MX-System kein untypisches Szenario ist, sondern als Anwendungsfall die Vorteile beider Welten gezielt und ohne zusätzlichen Engineering-Aufwand kombiniert.