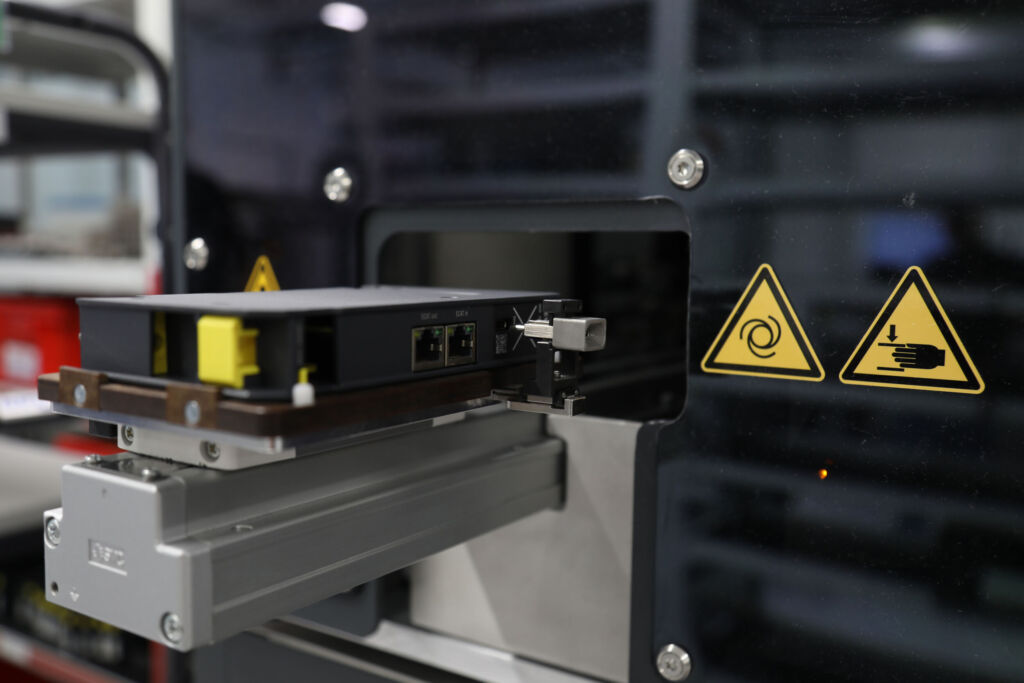
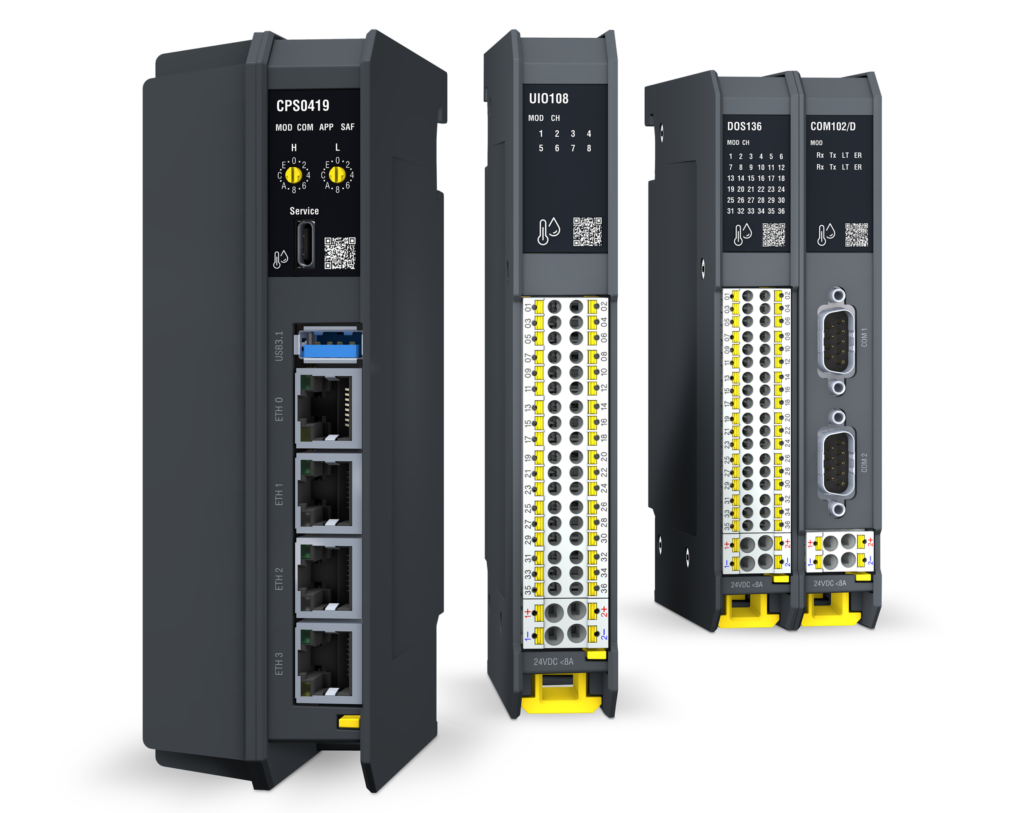
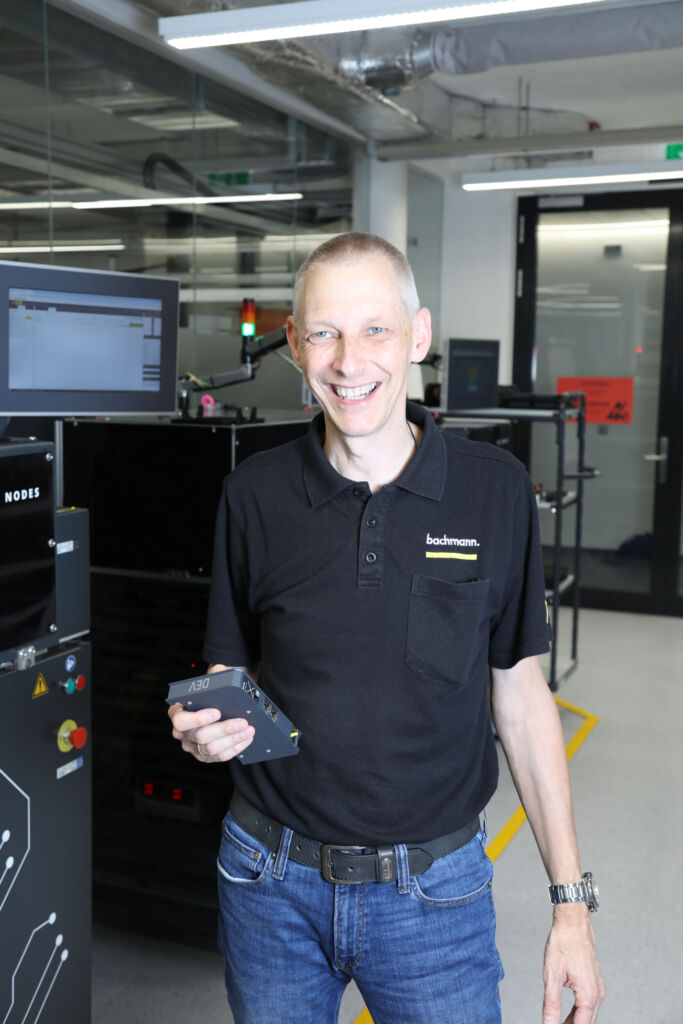
Kein Typenschild. Keine Beschriftung. Keine erkennbare Funktion. Es könnte ein Analogmodul sein oder ein digitales. Vielleicht übernimmt es eine sicherheitskritische Aufgabe, vielleicht eine ganz andere. „Genau so wollen wir das“, sagt Thomas Mayer zufrieden. Der Wirtschaftsingenieur verfolgt den Weg einer Baugruppe durch die neue M100-Produktion. Über 17 Jahre leitete er das Steuerungs-Prüffeld. Heute ist er als Projektman-ager für die Produktion und das Supply Chain Management (SCM) zuständig und entwickelt Prozesse weiter. Eine wichtige Entscheidung fällt bei der Produktion der M100 erstaunlich spät: „Bislang haben wir Module bereits früh als Variante mit produktspezifischen Komponenten produziert. Heute lassen wir die endgültige Ausprägung möglichst lange offen und profitieren so von einem einheitlichen Ablauf in der elektrischen Fertigung, Montage und Prüfung.“
SMT: Die Reise beginnt
Feldkirch, in der SMT-Fertigung im Bachmann Headquarters: Eine bestückte Leiterplatte macht sich auf den Weg und verschwindet zunächst unter Kameras. Der Lötpastendruck wird kontrolliert, Bauteile werden vor der maschinellen Bestückung auf ihre Lage überprüft und selbst winzige Abweichungen erkannt, lange bevor sie später zum Problem werden könnten. Nach dem Reflowlöten werden in einer 3D-AOI-Anlage die richtige Bauteilbestückung und die Lötstellen überprüft.
Ein Stockwerk höher übernimmt das Prüffeld und führt einen Flying-Probe-Test durch. Prüfspitzen ‚fliegen‘ über die Leiterplatte und kontrollieren jede einzelne Verbindung. Fehler haben hier keine Chance, unbemerkt weiterzureisen. Mayer beobachtet die Stationen. „Jeder früh erkannte Fehler spart später enormen Aufwand“, erklärt er. Vieles sieht unspektakulär aus. Doch genau das war das Ziel. Wo früher produktspezifische Besonderheiten unterschiedliche Abläufe verlangten, folgen heute möglichst viele Module demselben Workflow: einheitliche Aufnahmen, einheitliche Montage, einheitliches Handling. Was einfach aussieht, ist das Ergebnis vieler Abstimmungen zwischen Entwicklung und Produktion: „Die Produktion und das Supply Chain Management waren von Anfang an dabei“, erzählt Mayer. „Nicht erst als das Produkt bereits fertig entwickelt war.“
Hand in Hand: Mensch und Cobot
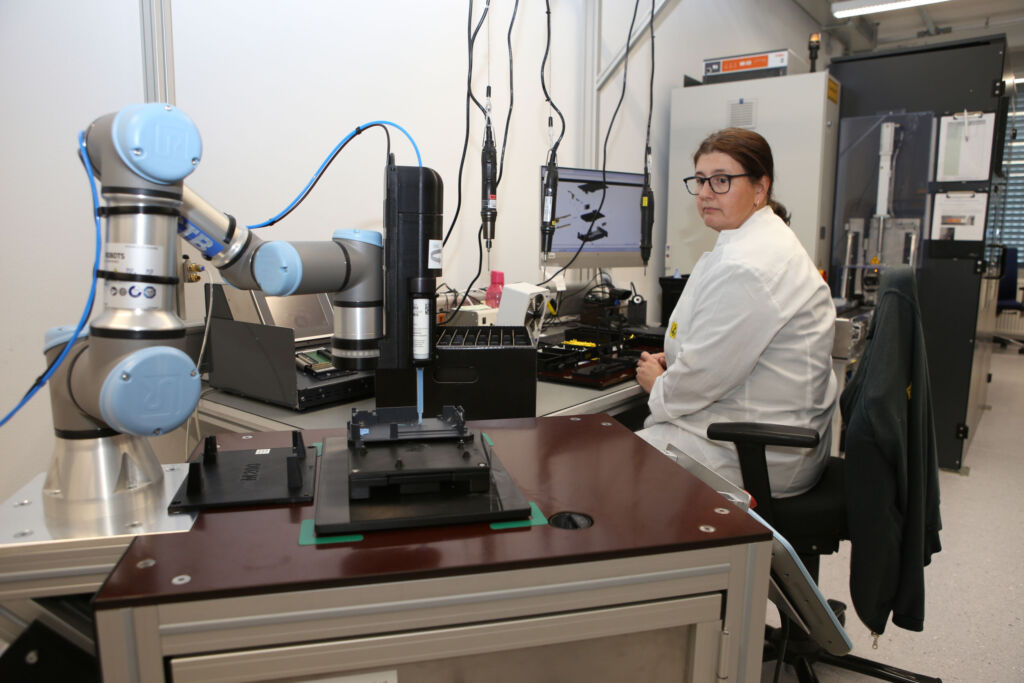
Ein kollaborativer Roboter trägt nun Wärmeleitmaterial auf: Bahn für Bahn, millimetergenau, ohne Schwankungen und ohne Nacharbeit. Nicht, weil Menschen dazu nicht in der Lage wären. Sondern weil ein Cobot den Vorgang tausendmal exakt wiederholt und der Mensch bereits parallel dazu die Montage der Module durchführen kann. Nach dem Eindrehen der letzten Schraube kommt der entscheidende Moment: Ein Scanner liest den QR-Code auf der bestückten Leiterplatte. Anhand des gescannten Codes erkennt das System, um welches Modul es sich handelt, und übermittelt die Beschriftungsdaten an den Laser. Mit präzisen Lichtimpulsen beschriftet dieser das bis eben noch anonyme Gehäuse. Erst jetzt wird von außen sichtbar, welches Modul hier entstanden ist. „Die Entscheidung fällt bewusst erst am Ende des Prozesses“, sagt Mayer. „Das macht unsere Produktion einheitlicher und damit weniger fehleranfällig.“
Multifunktionale Prüfungen
Die RunIn-Prüfung folgt ebenso diesem Prinzip. Über 48 Stunden muss das Modul zeigen, dass es auch unter stressigen thermischen Bedingungen funktioniert. Die Kontaktierung erfolgt hier ebenfalls über eine standardisierte Aufnahme, und der Prüfablauf passt sich selbstständig dem jeweiligen Modul an. Geprüft wird nur, was wirklich notwendig ist. Zum Schluss übernimmt das multifunktionale Prüfgerät. Es checkt den QR-Code, lädt automatisch das richtige Prüfprogramm, legt die passenden Signale an und überprüft final sämtliche Modul-Funktionen. Kein Umrüsten. Kein Adapterwechsel.